b-science.net
FAQ ☰ Use Cases Blog About Us Register Log In


2026-09-15
专利分析 切换到视觉摘要

三周专利更新 – 免费版本

锂离子电池 – 电解质 – 固态和半固态

宁德时代新能源科技股份有限公司 [CN] / CN 122619951 A

固态电池及电气设备

一种固态电池设计在负极集流体面向固态电解质层的一侧表面设置盲孔,使得锂在充电时沉积于孔内而非集流体表面,从而将相关的体积膨胀限制在界面平面以下。

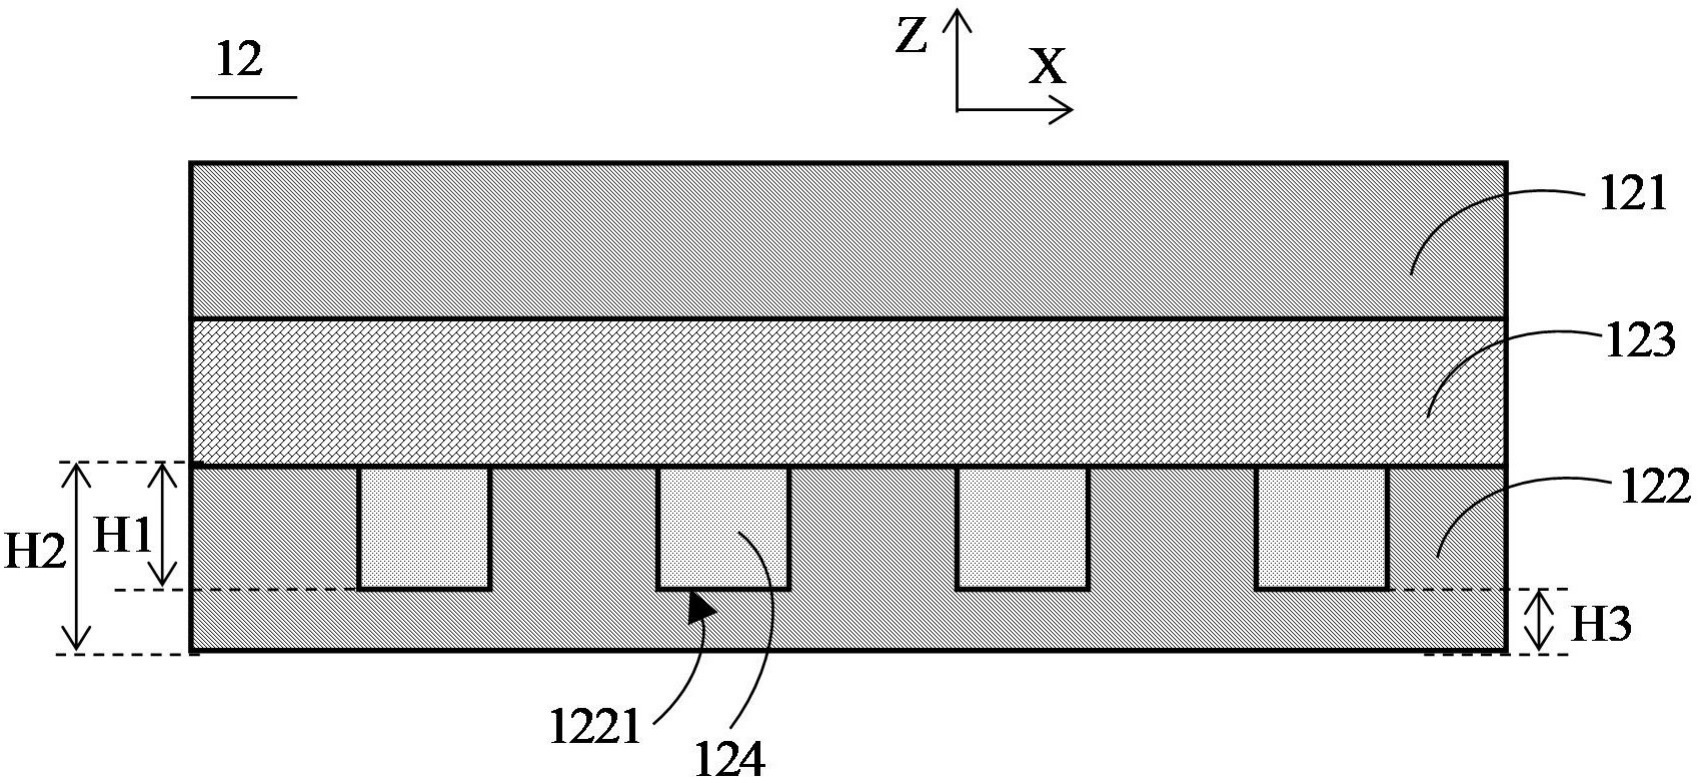
这些孔洞并未贯穿集流体。孔径 D 为 0.01–1 μm,深度 H1 为 1–10 μm,且 D/H1 保持在 0.01–0.1 之间。当集流体厚度为 8–50 μm 时,孔洞占据该厚度的 20–95%,每个孔洞下方留有 0.5–8 μm 的未穿孔基底。多边形孔洞的边长为 0.05–1 μm,相邻的正六边形孔洞共用一条孔壁,从而形成一种孔壁相互支撑的蜂窝状表面。孔洞覆盖了 5–95% 的表面积。集流体可为铜、镍、钛或银箔,也可为带有金属涂层的聚合物基底层,其中孔洞要么止于金属内部,要么贯穿至聚合物层。图案化可通过光刻法、离子蚀刻或酸蚀刻实现。

未设置负极活性层。充电时,锂在每个孔的底部和壁面上沉积,形成含锂金属;放电时该含锂金属被消耗,从而形成无负极电池。两个相对的集流体表面均可进行图案化处理。未发现有关电化学循环、容量或界面电阻的数据。

121:正极层
122:负极集流体(Cu、Ni、Ti或Ag,或金属涂层聚合物薄膜)
123:固态电解质层
124:含锂金属
1221:盲孔
H1:盲孔深度
H2:负极集流体厚度
H3:孔底下方集流体厚度

图:电池的示意性横截面图,显示了负极集流体表面朝向固体电解质层处的盲孔。
宁德时代新能源科技股份有限公司 [CN] / 专利图像
核心结论: 将锂沉积限制在集流体凹槽内,是从几何结构上解决了界面接触损失问题,而非依赖电解液或正极化学特性。这种复合结构具有商业优势:在聚合物载体上对薄金属涂层进行图案化处理,可将铜从物料清单中剔除,无论生产规模大小都能实现这一成本节约;而图案化工艺本身作为制造成本,会随着产量增加而降低。能否以卷材速度形成这种直径和深度比的孔洞,仍是待解的问题。

锂离子电池 – 负极(不包括锂金属电极)

卡博特公司 [US] / CN 122603411 A

用于锂离子电池负极的硅-碳复合材料

多孔 炭黑 载体(LITX HP,卡博特公司)用作硅沉积的支架。该载体的油吸收数(OAN)为 231.7 ml/100 g碳,BET比表面积为 89.1 m2/g,OAN与BET比表面积之比为 2.60,其中OAN值近似于炭黑团聚体内的可用空隙体积。

将一层薄薄的炭黑置于静态床化学气相沉积(CVD)反应器中的石英托盘上。对反应器进行抽真空、氩气吹扫,并加热至 500°C。随后在 1.3 kPa 压力下以 25 sccm 的流量通入 硅烷(SiH4)40分钟,使硅沉积在支撑体的孔隙内。

所得的 硅-碳复合材料 显示出 40.6 质量% 的硅含量(热重分析,TGA),相当于每100 g炭黑含 64.7 g硅,低于 0.75 × OAN 负载限值 173.8 g;其BET比表面积为 62.0 m2/g,而无硅支撑体的BET比表面积为 89.1 m2/g。此外,还制备了额外涂覆碳层(乙烯,750–1,000°C,60 kPa,10 min)的复合材料,但未对其进行电化学评估。

在半电池中,由 43.9 质量% 复合材料、43.9 质量% 石墨、12 质量% 锂化聚丙烯酸(LiPAA)和 0.1 质量% 单壁碳纳米管(SWCNT)组成的电极表现出 698 mAh/g 的初始容量、78% 的首循环效率,以及50次循环后(C/20和C/10形成阶段,随后为C/3)66% 的容量保持率;相比之下,将复合材料替换为无硅炭黑的电极,其初始容量、第一循环效率和容量保持率分别为 238 mAh/g、46% 和 57%。

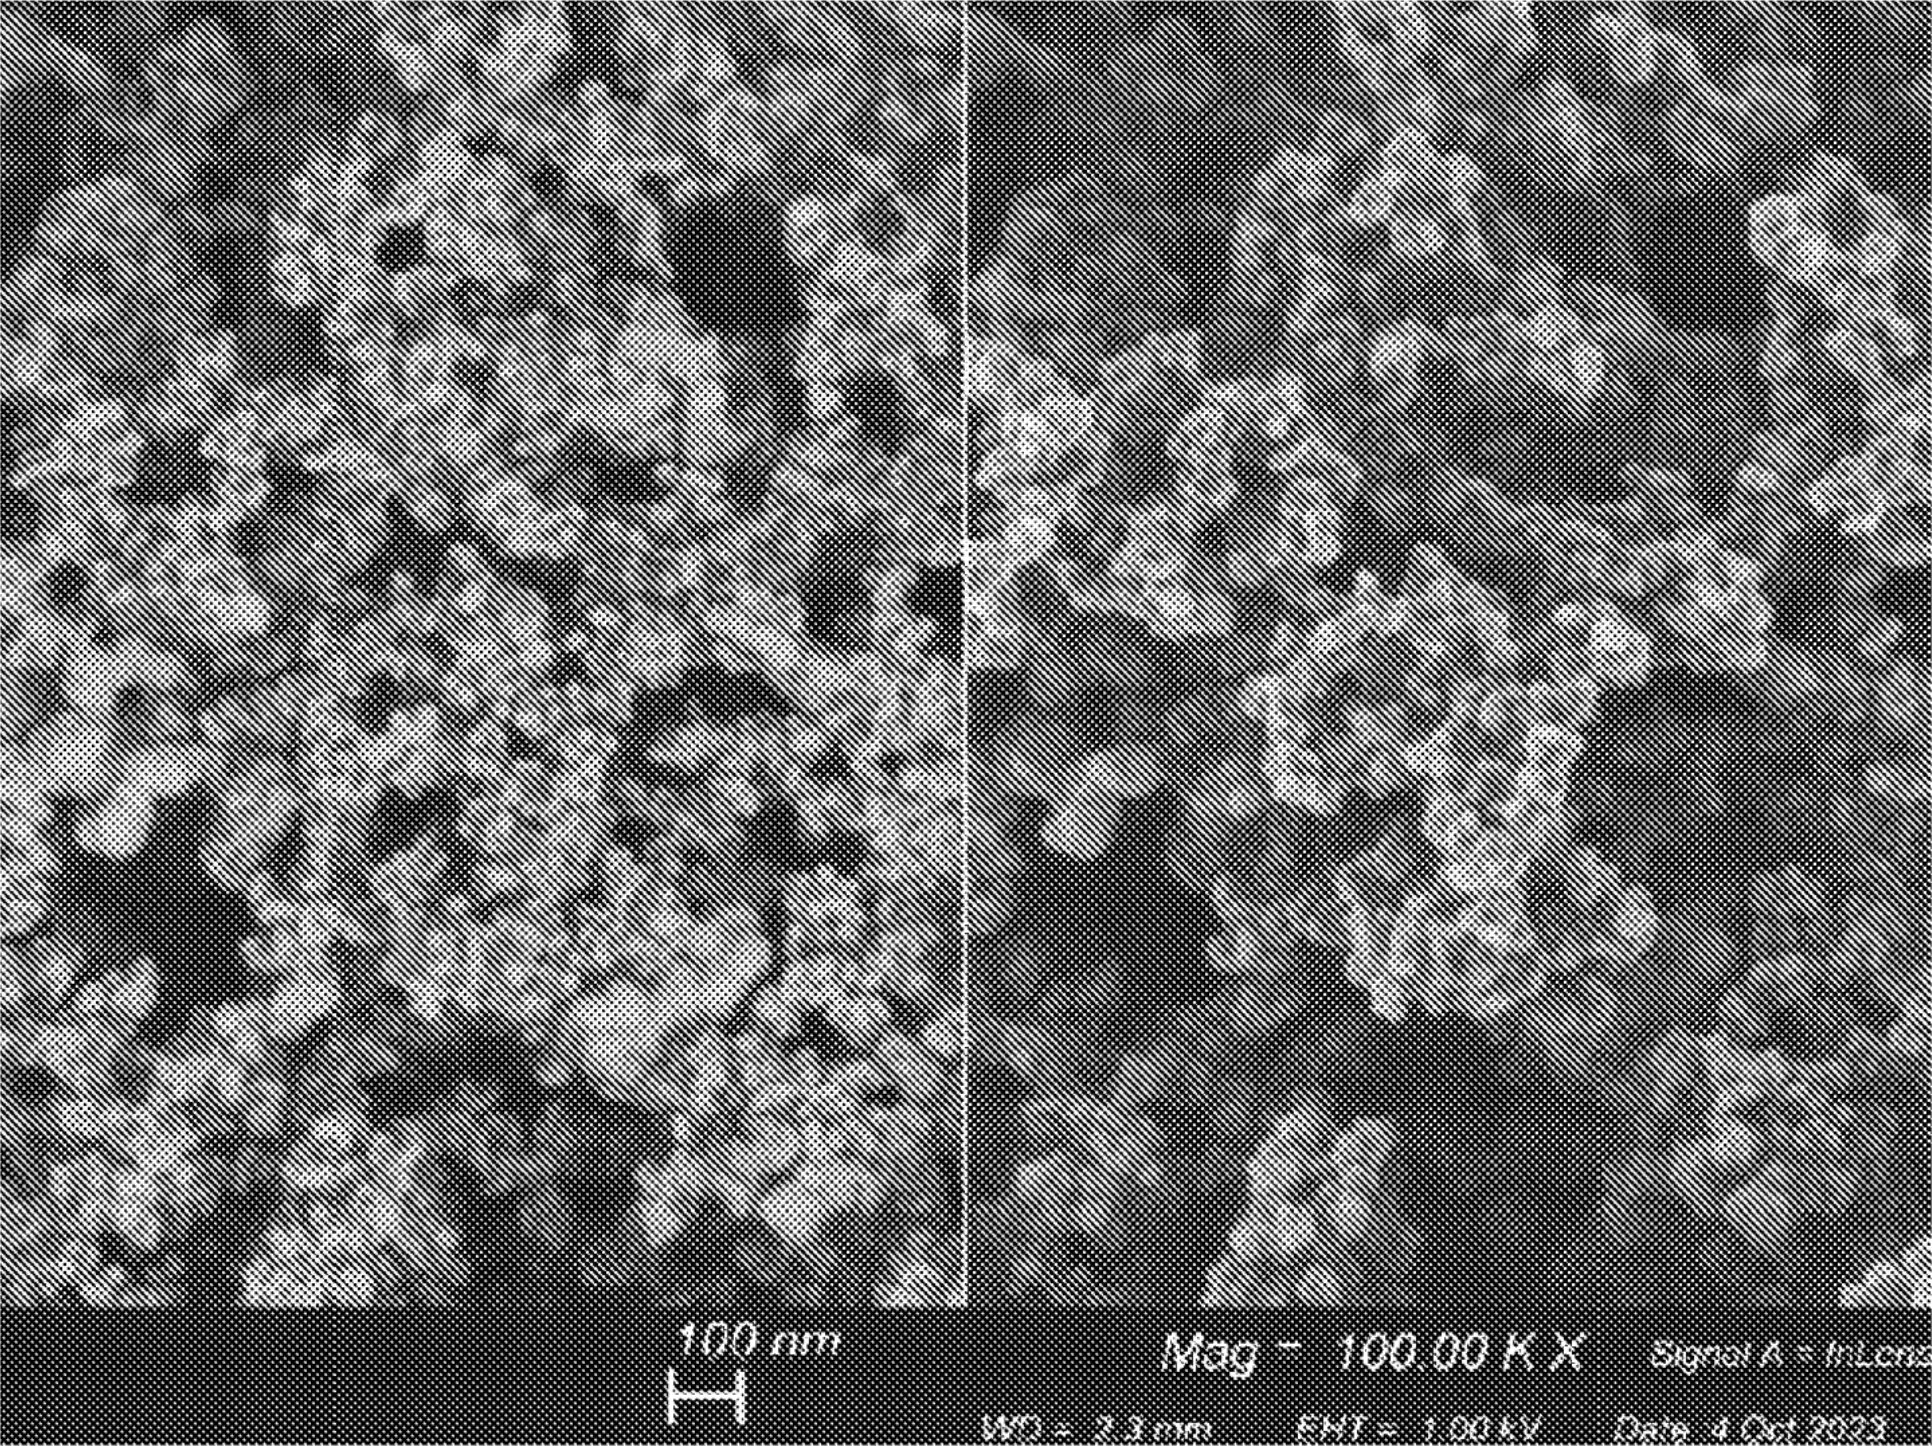
图:硅-碳复合材料的扫描电子显微镜图像(左侧为背散射电子信号,右侧为透镜内二次电子信号),显示了附着在炭黑团聚体上的约10 nm硅纳米颗粒以及它们之间残留的孔隙空间(比例尺:100 nm)。

卡博特公司 [US] / 专利图像
核心结论: 根据OAN与BET比值——即其空隙体积需与所容纳的硅量相匹配——来选择炭黑,可构建单硅烷沉积的支架,该支架既可单独使用,也可作为更广泛碳混合物的一部分,无论是否带有碳壳。同样的平衡原则也适用于核-壳颗粒的“核”部分:较低的外部比表面积可限制碳酸盐液体电解质中固电解质界面(SEI)的形成,而固液电解质和全固态电解质则能容忍更高的BET比表面积。在每种情况下,内部孔隙体积都是抑制颗粒开裂和循环过程中电极高度膨胀的关键因素。

锂离子电池 – 正极

LG新能源 [KR] / KR 102998175 B1

正极及其所含的锂二次电池

将氯化镍、氯化钴和氯化锰(Ni : Co : Mn = 6 : 1 : 3)溶解于盐酸中,经 喷雾热解(640°C)处理,经喷射研磨、用蒸馏水洗涤(25°C,400 rpm,6 小时)及干燥(300°C,1.5 小时)处理,制得氧化物前驱体 [Ni0.6Co0.1Mn0.3]O2(BET 比表面积 7 m2/g),将其与 Li2CO3(Li : (Ni + Co + Mn) = 1.05 : 1)混合并进行烧结(960°C,20 h)。

所得颗粒由30个或更少的亚颗粒单元(结节)构成,其形态介于单晶与多晶之间。对离子束刻蚀电极横截面进行的EBSD分析显示,双晶界——即晶体学上对称的亚晶粒之间的界面——将结节进一步划分,得出的双晶密度(按面积加权的每个结节的平均晶粒数,适用于等效圆直径≥1.5 μm的结节)为 2.72。该专利将这些双晶界识别为额外的锂离子传输路径。

在扣式半电池实验中(25°C下以0.1 C电流充电至20% SOC,−10°C下以2 C电流放电18秒),该材料的低温电阻为 74.4 Ω,而由共沉淀氢氧化物前驱体制备的单颗粒材料(双晶密度为1.10)的低温电阻为 102.0 Ω,而采用未清洗的喷雾热解前驱体制备的单颗粒材料(孪晶密度为1.33)的低温电阻则高达 99.5 Ω。

核心结论: 通过采用喷雾热解(而非共沉淀)制备的经清洗前驱体,在单颗粒NMC结节中刻意引入孪晶边界,可提供额外的锂离子传输路径并降低低温电阻。基于氯化物的制备路线可通过将长达数小时的共沉淀过程替换为单一热处理步骤来缩短前驱体制备时间,但该专利未涉及氯化物废气处理(主要为HCl,氧化条件下可能产生Cl2)或工业规模生产中的反应器腐蚀问题。

燃料电池 (PEMFC / SOFC / PAFC / AEMFC) – 电化学活性材料

东丽工业 [JP] / WO 2026164032 A1

燃料电池用聚合物电解质膜、其制造方法、增强材料、带催化剂层的电解质膜、膜电极组件、燃料电池及移动体

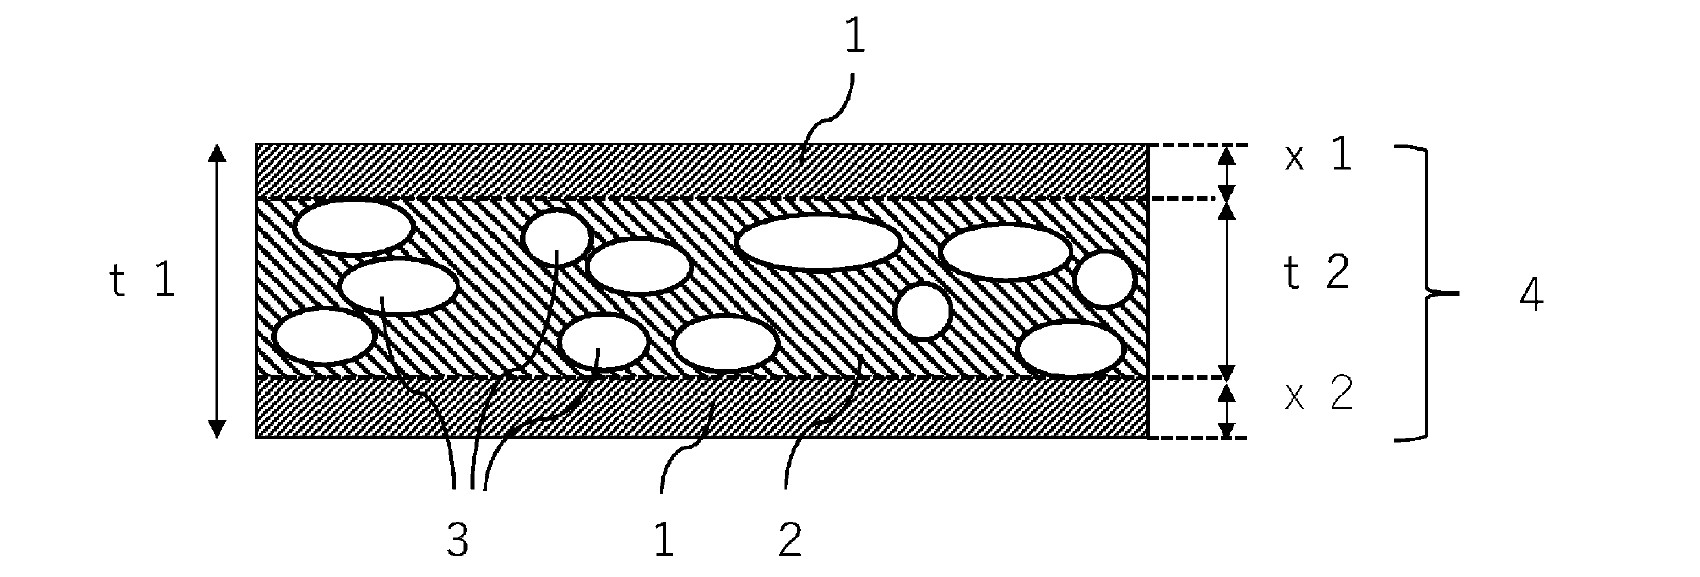
开发了一种用于质子交换膜燃料电池(PEMFC)的增强型聚合物电解质膜,其中聚苯硫醚(PPS)湿法成网无纺布位于全氟磺酸(NAFION)膜的中心,两侧表面则为无增强层的电解质层(图)。膜的变薄虽然降低了电阻,但牺牲了机械强度,本文通过调整增强材料的布局位置而非增强强度来解决这一问题。

在实施例8中,增强材料是一种湿法成网无纺布,由拉伸PPS骨架纤维(直径1.5 μm,长度2.0 mm)和未拉伸PPS粘合剂纤维(直径1.3 μm,长度1.0 mm)按 91 : 9 的质量比混合而成。该片材经过热压(压辊温度 200°C,压力 490 N/cm,速度 3 m/min)和紫外线照射(185 和 254 nm,10 分钟)处理,最终得到厚度为 4.5 μm、孔隙率为 60% 的网状材料。在两面涂覆 NAFION 分散液,在 60°C 下干燥,并在 120°C 下退火(30 分钟)。

成品膜厚度为 8.4 μm,其中 5.5 μm 含有增强材料,两面各 1.5 μm 仅为电解质。其抗拉强度达到 ≥40 MPa,在经历100个循环(80°C水浸和100°C干燥)后,未出现起皱、撕裂或针孔,且其电阻值保持在同等厚度未增强NAFION膜的 1.5倍以内(双端交流阻抗,25°C和50%相对湿度)。作为对比,其增强材料占厚度48–49%或89%的膜在相同的循环测试中均未能通过。未披露极化曲线相关的燃料电池性能数据。

1:不含增强材料的层(仅含聚合物电解质)
2:含增强材料的层
3:增强纤维横截面
4:聚合物电解质膜
t1:聚合物电解质膜厚度
t2:含增强材料的层厚度
x1、x2:两表面无增强材料层的厚度

图:聚合物电解质膜的横截面,显示了含增强材料的层以及两表面的无增强材料层。

东丽工业 [JP] / 专利图像
核心结论: 超薄膜的使用寿命与其增强材料的强度关系不大,而更多取决于增强材料嵌入的深度。在两侧均不铺设无纺布,可保持电解质表面光滑以便与电极接触,并避免引发褶皱和针孔的局部应力集中;而如果加固带过薄而无法抑制膨胀,则会丧失这一优势。通过合理控制加固带的位置,可使厚度小于10 μm的膜在面向卡车、船舶和飞机的高功率电池堆中得以实际应用。

其他类别 (付费用户可获取Excel列表)

  • 锂金属电池(不包括锂硫、锂空气): Excel列表
  • 锂空气电池: Excel列表
  • 锂离子电池 – 电解液 – 液态: Excel列表
  • 锂离子电池 – 隔膜: Excel列表
  • 锂硫电池: Excel列表
  • 钠离子电池: Excel列表